焊管机组选型
选焊管机组,先由成品的最大外径和最大壁厚定主机型号,再依次由带宽、卷重、材料、线速度、精度、定尺、电压和车间条件,确定开卷机、整平机、剪切对焊机、螺旋活套、高频焊机、锯切、下料辊道、电控和布局。本文把每一步的“输入”和“决定”列清楚,附 YJ 系列标准型号范围、估算公式和常见误区。
阅读全文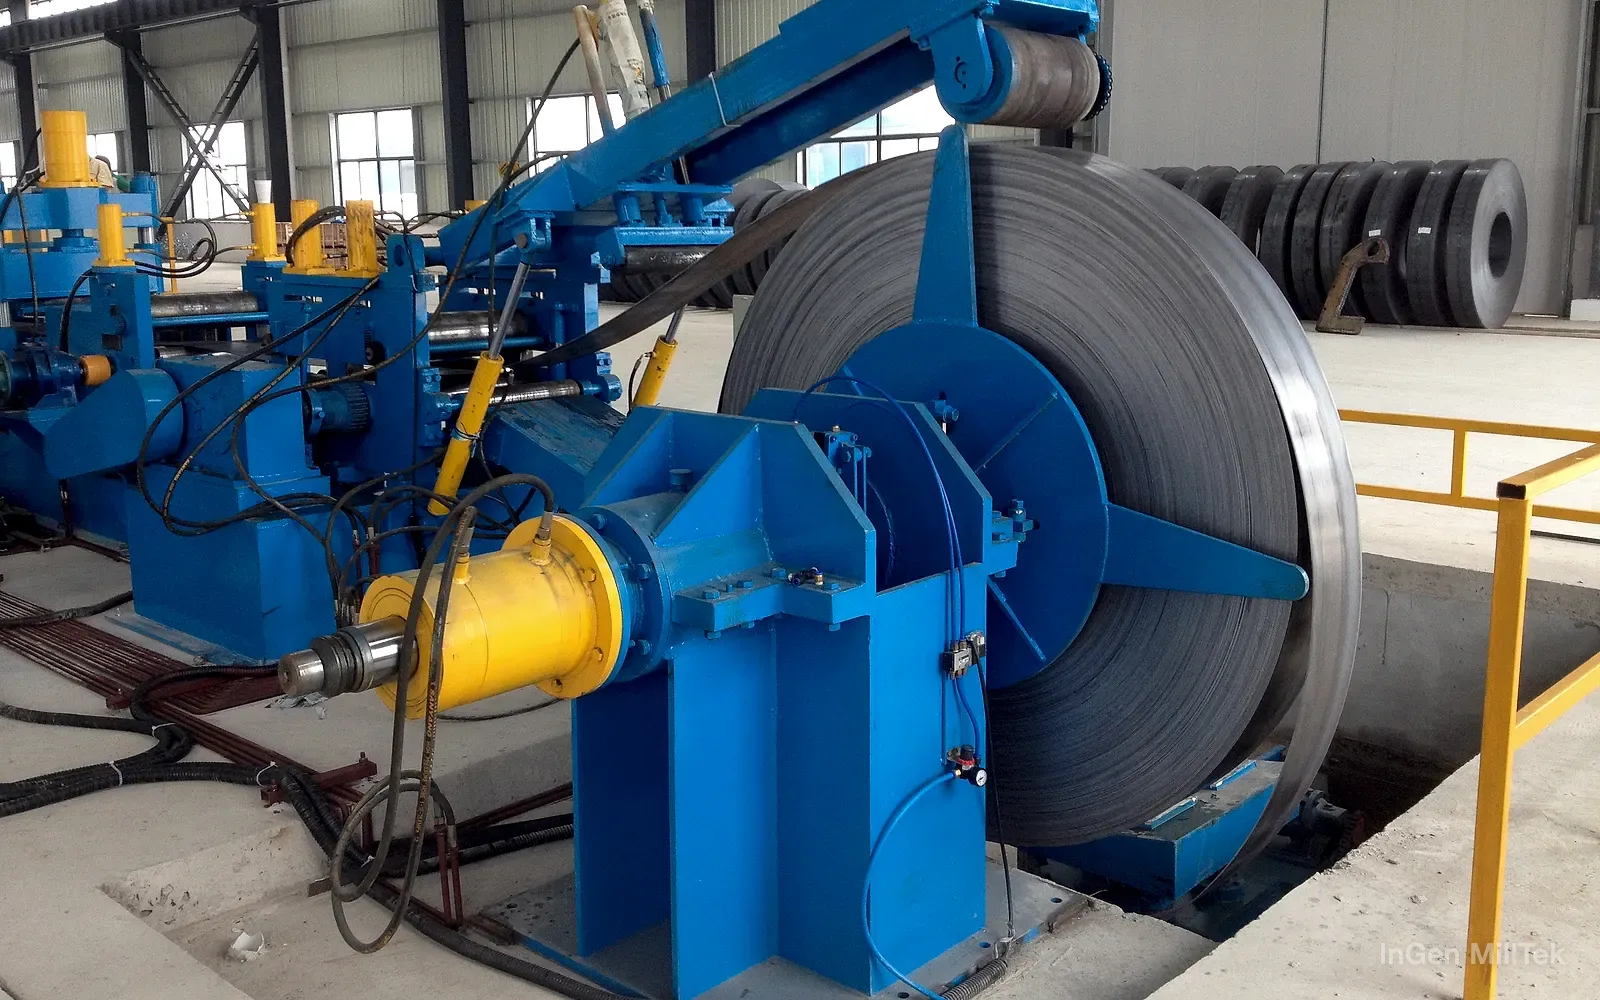
 示意渲染 在整条机组中的位置
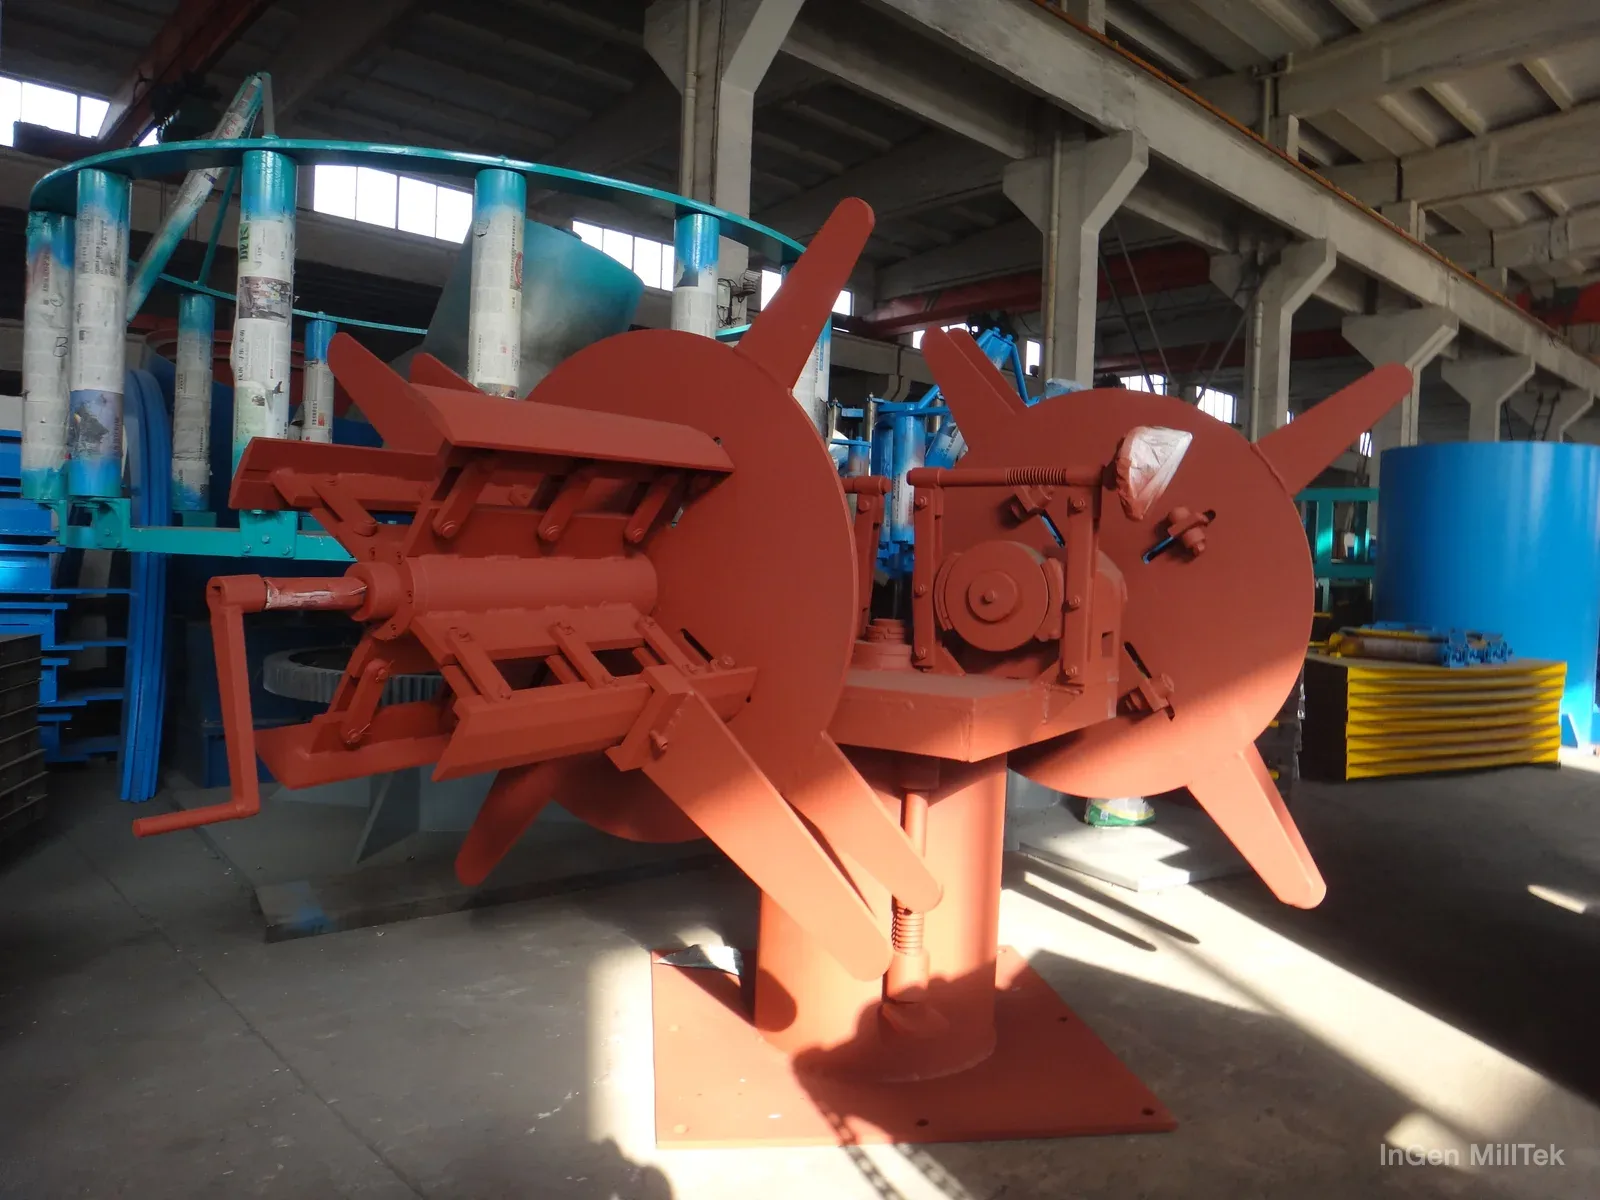
开卷机的任务很单纯:把整卷钢带稳稳架住,按入口送料的需要把带钢放出去。它决定了一卷料能否顺利上线,也影响换卷是否顺畅。
按涨紧方式,我们的开卷机分手摇、气动和液压三类;按结构分单头、双头和双顶针。单头开卷机结构简单,适合换卷不频繁的场合;双头开卷机可以在一头放料时另一头预先上卷,换卷时旋转 180 度切换到待用钢卷,后续还需完成引料与接带,适合有相应储料和接续配置的生产线;双顶针开卷机用两侧顶尖夹持钢卷,适合宽幅、重卷。制动方式有抱刹和碟刹,上卷方式有行车上卷和上料小车。
选型需要同时核对钢卷重量、带钢宽度、带钢厚度、钢卷内径和外径。带 T 的型号后缀表示额定钢卷重量(吨),不把其他型号中的数字直接当作吨位。重卷可加配上料小车和托臂;需要减少人工操作时,可选电控旋转底座和主动散卷套件。各型号的适用带宽与带厚见下方规格表。
开卷机通常与整平机、剪切对焊机、活套一起作为焊管机组的前段辅机成套供货,也可以单独供应,或更换现有生产线上的开卷机。沟通时请说明现有生产线的放料方向、轧制线高度和可用空间。
选型资料应覆盖钢卷重量、内径、外径和带宽的实际组合。各项参数分别在范围内,并不代表任意组合的钢卷都适用。请同时说明常用卷型、钢卷进入车间后的搬运方式,以及希望如何完成上卷和带头引出。
旧线更换时,需要核对钢卷与后续引料装置的对中、放料方向、设备间距及制动联动。双头结构可以提前准备下一卷,但换卷能否与后段连续生产衔接,还取决于剪切对焊时间和活套可用储料。
用于这些整线 焊管机组 · 12 个型号,整线交付
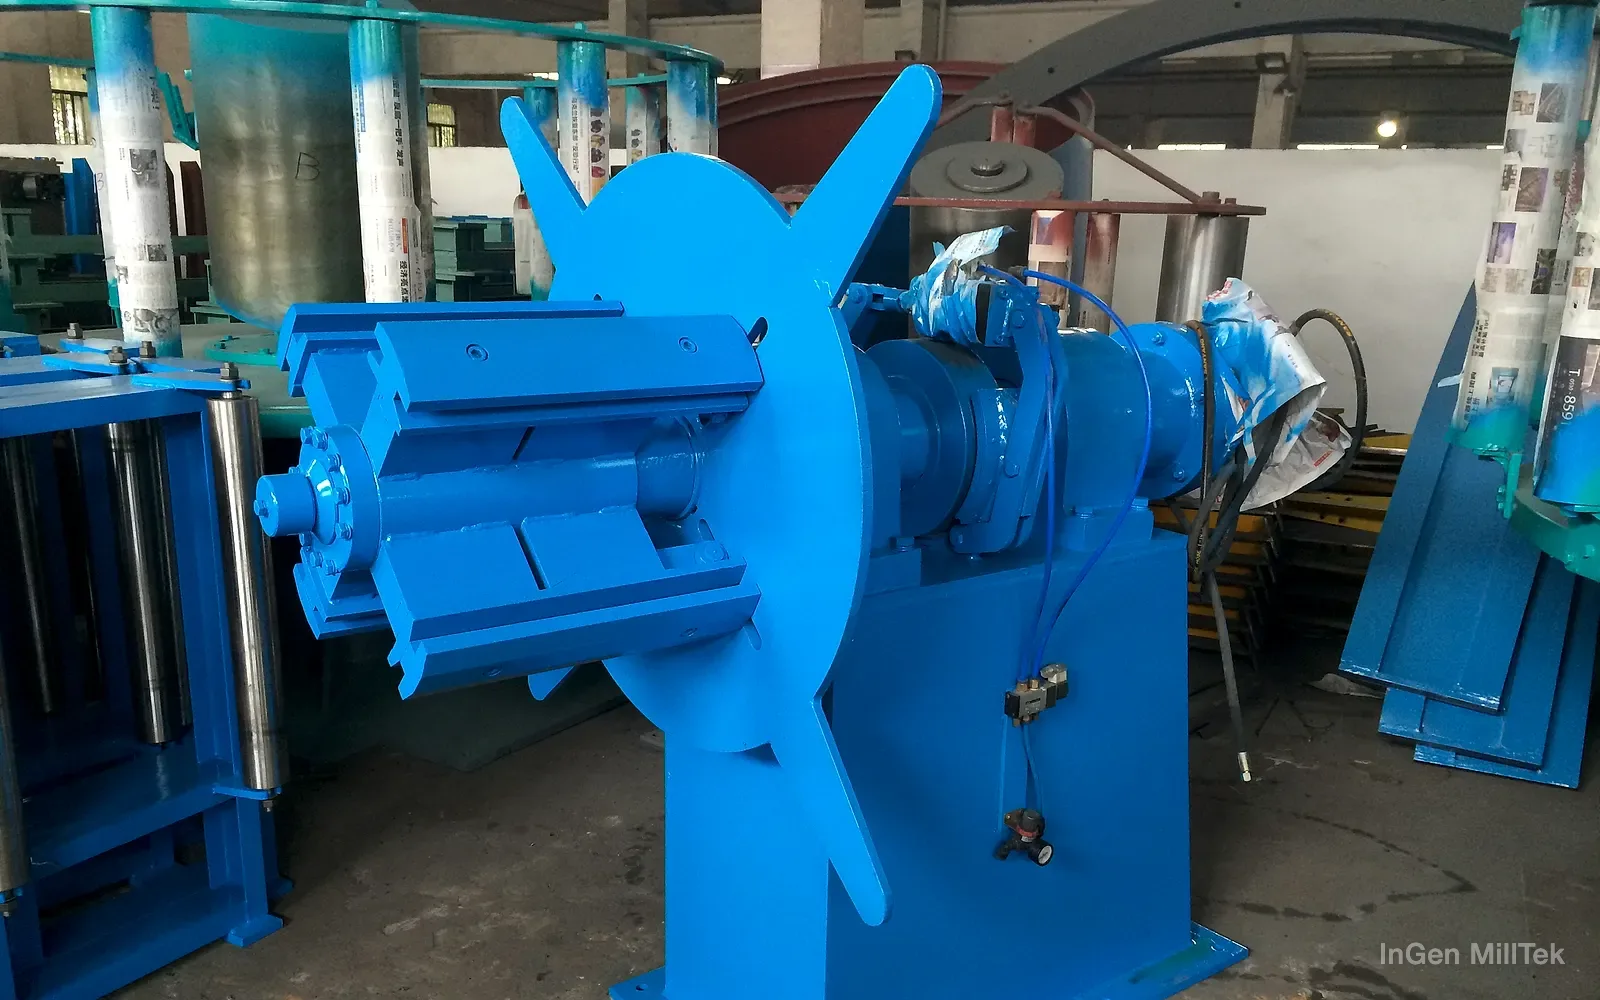
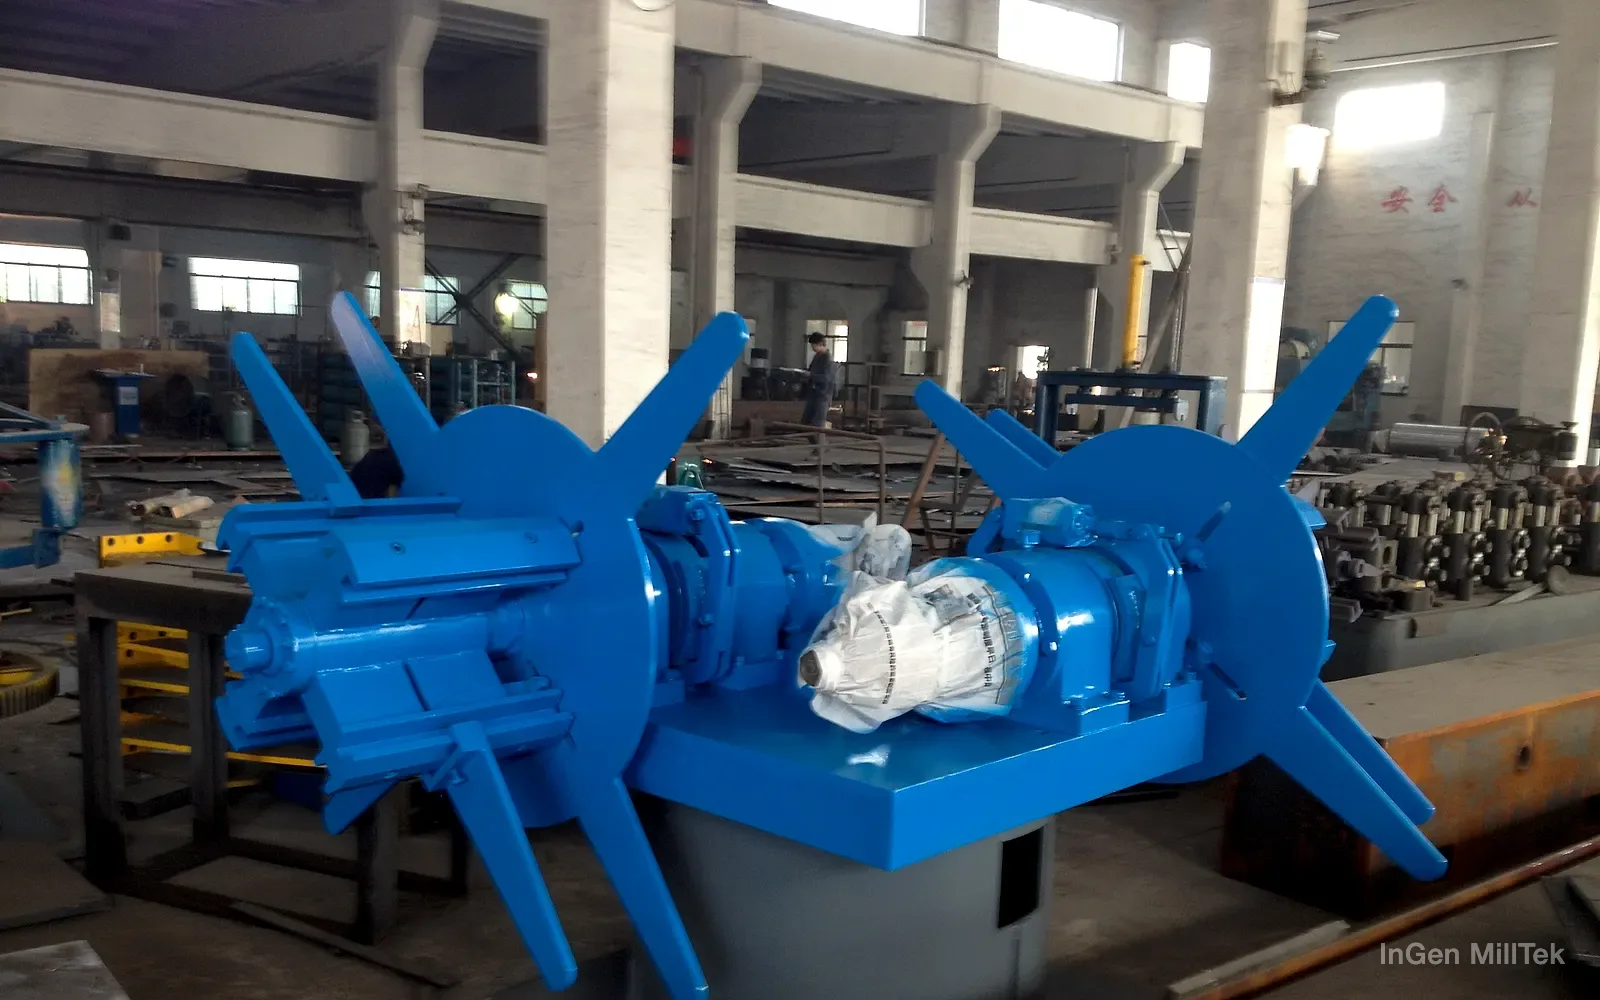
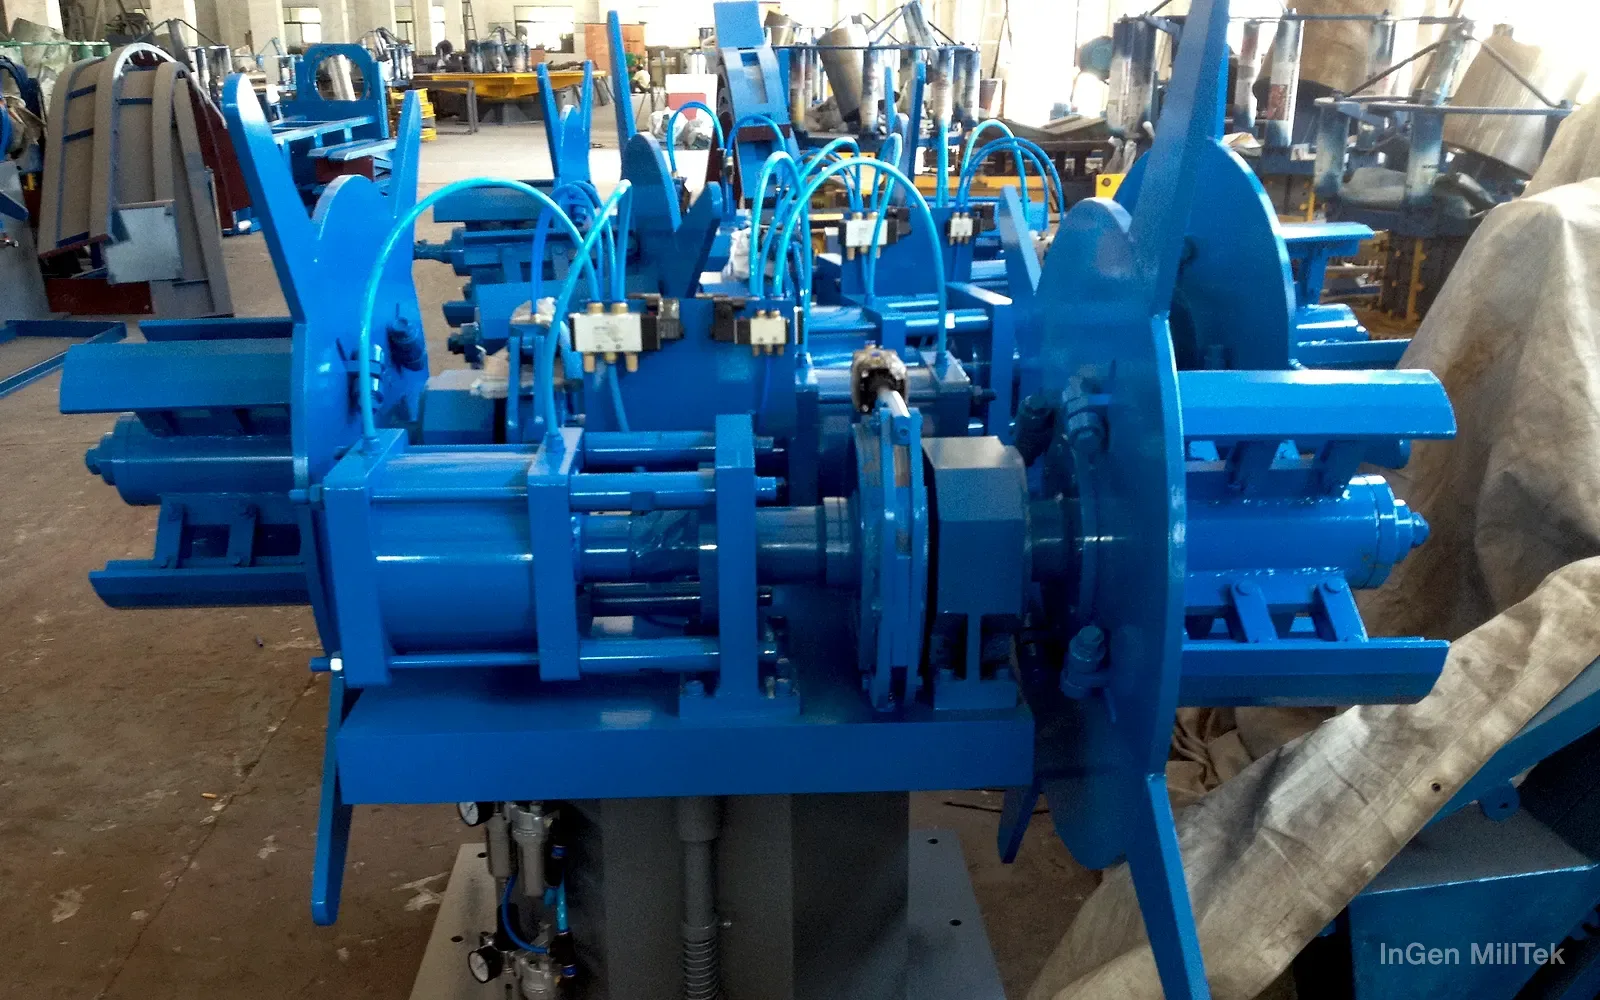
实际参数需结合材料与最终设备配置确认。
| 结构 | 型号 | 适用带宽 mm | 适用带厚 mm |
|---|---|---|---|
| 单头手摇开卷机 | DTKJ150 | ≤250 | ≤3 |
| 双头手摇开卷机 | STKJ150 | ≤120 | ≤4 |
| STKJ300 | ≤250 | ≤4 | |
| 单头气动开卷机 | QDKJ150 | ≤100 | ≤3 |
| QDKJ250 | ≤200 | ≤3 | |
| QDKJ350 | ≤300 | ≤4 | |
| QDKJ500 | ≤450 | ≤4 | |
| 双头气动开卷机 | VKJ1.5T | ≤100 | ≤3 |
| VKJ2.5T | ≤200 | ≤3 | |
| VKJ3.5T | ≤300 | ≤4 | |
| 单头液压开卷机 | YKJ3T | ≤450 | ≤4 |
| YKJ5T | ≤550 | ≤6 | |
| YKJ10T | ≤800 | ≤10 | |
| YKJ15T | ≤1200 | ≤12 | |
| 双头液压开卷机 | YKJ3T | ≤450 | ≤4 |
| YKJ5T | ≤550 | ≤6 | |
| YKJ10T | ≤800 | ≤10 | |
| YKJ15T | ≤1200 | ≤12 | |
| 双顶针开卷机 | DYKJ10T | ≤800 | ≤10 |
| DYKJ16T | ≤1200 | ≤12 | |
| DYKJ20T | ≤1600 | ≤14 | |
| DYKJ30T | ≤2000 | ≤18 |
型号后缀 T 为额定钢卷重量(吨)。
来源:公司产品画册(2025 年 4 月版)第 6 页。
| 装置 | 说明 |
|---|---|
| 上料小车(仅用于重卷) | 5T / 10T / 15T / 20T / 30T |
| 底座动力旋转套件 | 开卷机水平 360° 由人工旋转改为电控旋转 |
| 主动散卷套件 | 开卷头可垂直 360° 电控旋转 |
| 开卷机托臂 | 用于重型钢卷支撑 |
| 辅助散卷套件 | 电控动力压头拖动带钢移动,方便散卷 |
来源:公司产品画册(2025 年 4 月版)第 6 页。
以下信息用于设备选型沟通,具体参数与方案需结合实际项目确定。
按您的产品和车间条件沟通适用的型号与配置;设备按项目定制,价格按配置详谈。