焊管机组选型
选焊管机组,先由成品的最大外径和最大壁厚定主机型号,再依次由带宽、卷重、材料、线速度、精度、定尺、电压和车间条件,确定开卷机、整平机、剪切对焊机、螺旋活套、高频焊机、锯切、下料辊道、电控和布局。本文把每一步的“输入”和“决定”列清楚,附 YJ 系列标准型号范围、估算公式和常见误区。
阅读全文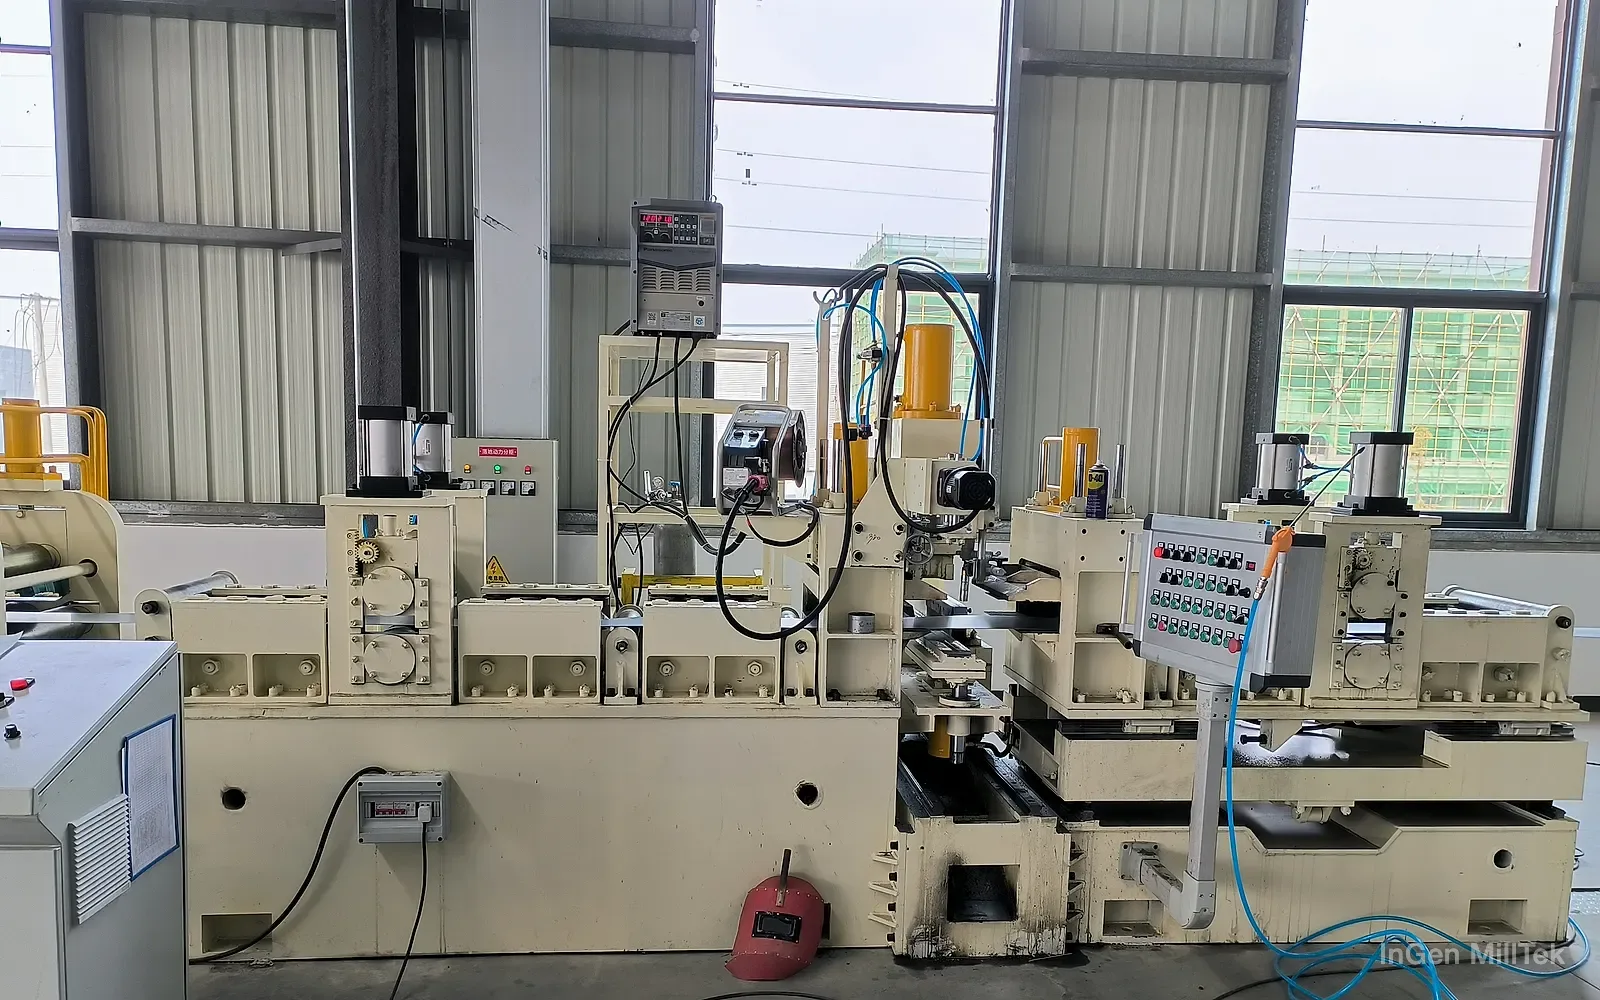
 示意渲染 在整条机组中的位置
一卷带钢用完后,剪切对焊机把上一卷的尾部和下一卷的头部剪平、对齐并焊接成一条连续的带钢,减少重新穿带的需要。接续循环与活套可用储料匹配时,后段机组可在前段停料期间继续运行。它是连续生产线上换卷效率的关键设备。
按焊接方式和自动化程度,我们的剪切对焊机分为三档。一体式手工焊:液压剪切、手工对缝(龙门式为辅助对缝)、人工焊接;其中液压剪切型由用户自备焊机,宽厚料有双柱剪和龙门式两种结构。半自动:液压剪切、手工对缝,配走丝焊机电控焊接。全自动:自动剪切、自动对缝、自动焊接,减少相应手工作业。
选型看带钢的宽度、厚度和材质,也看接头质量的要求:接头要经得起后面成型辊的轧制,焊缝不能开裂。换卷频繁或人手紧张的生产线,适合选半自动或全自动。各档的适用带宽与带厚见下方规格表。
接续节拍不仅是焊接时间,还包括带头带尾就位、剪切、对中、夹紧、焊接及放行等环节。应以实际操作循环核对活套所需缓冲,不能把某一个动作的时间当成整次换卷时间。
接头的材料、尺寸和后续通过路径需要一起确认,包括进入活套、通过成型辊及生产过程中的识别处理要求。验收时记录所用带钢、接续方式、接头检查与后续通过情况,不能仅以设备完成一次焊接作为全部验收结论。
用于这些整线 焊管机组 · 12 个型号,整线交付
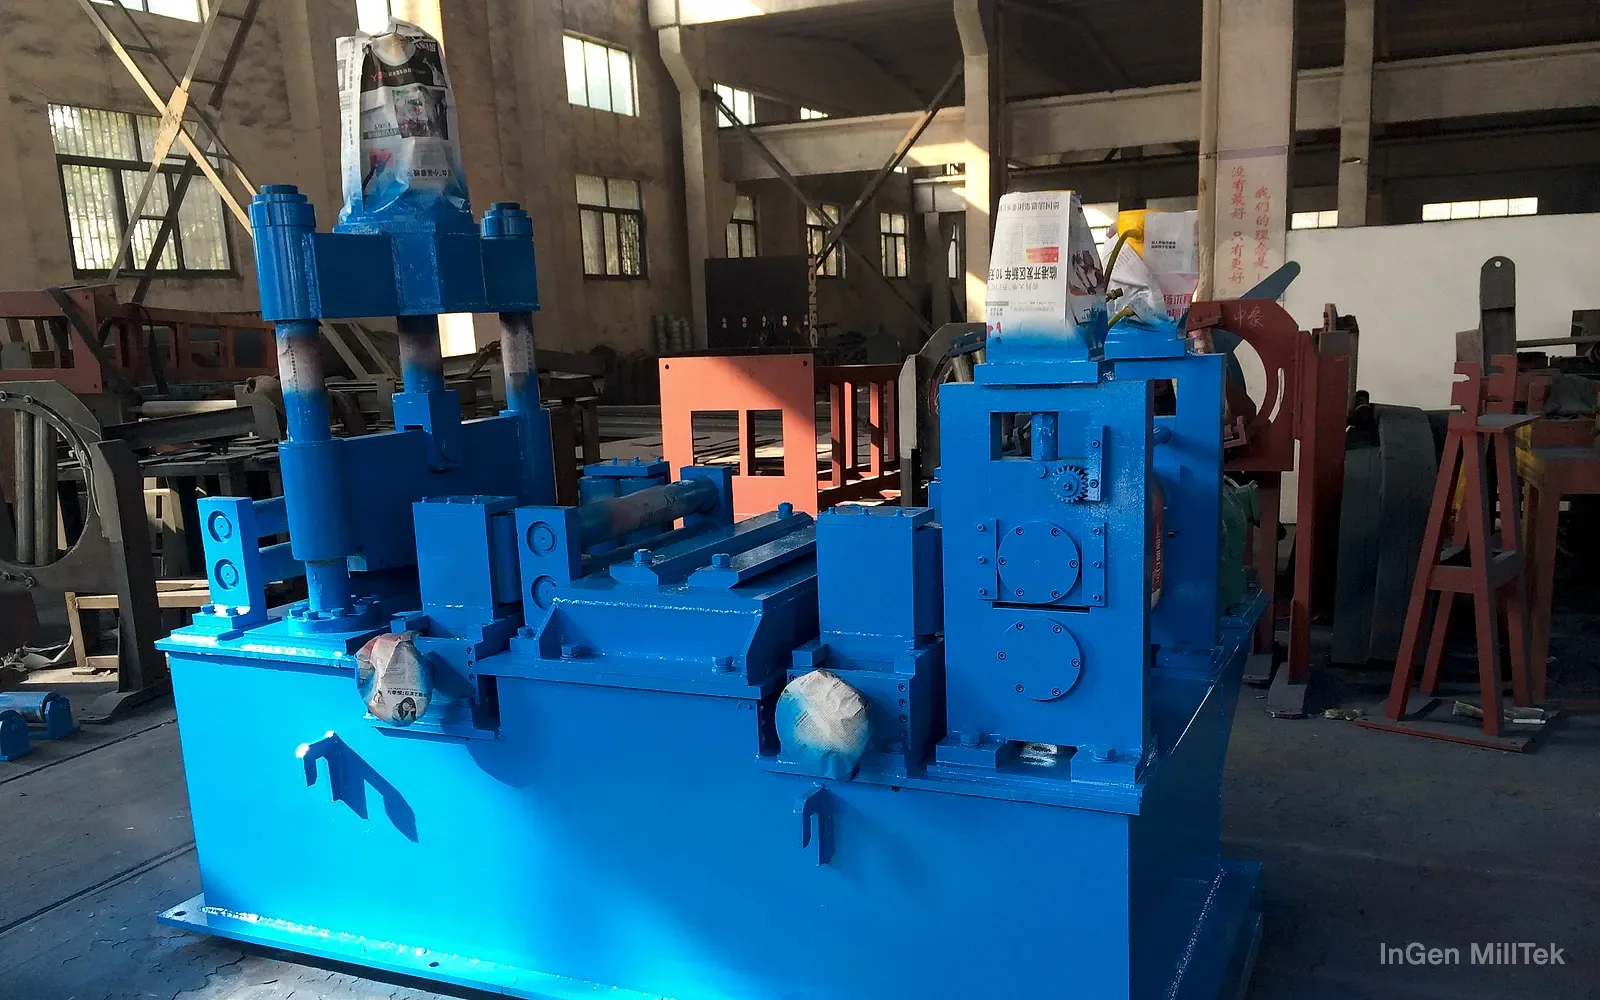
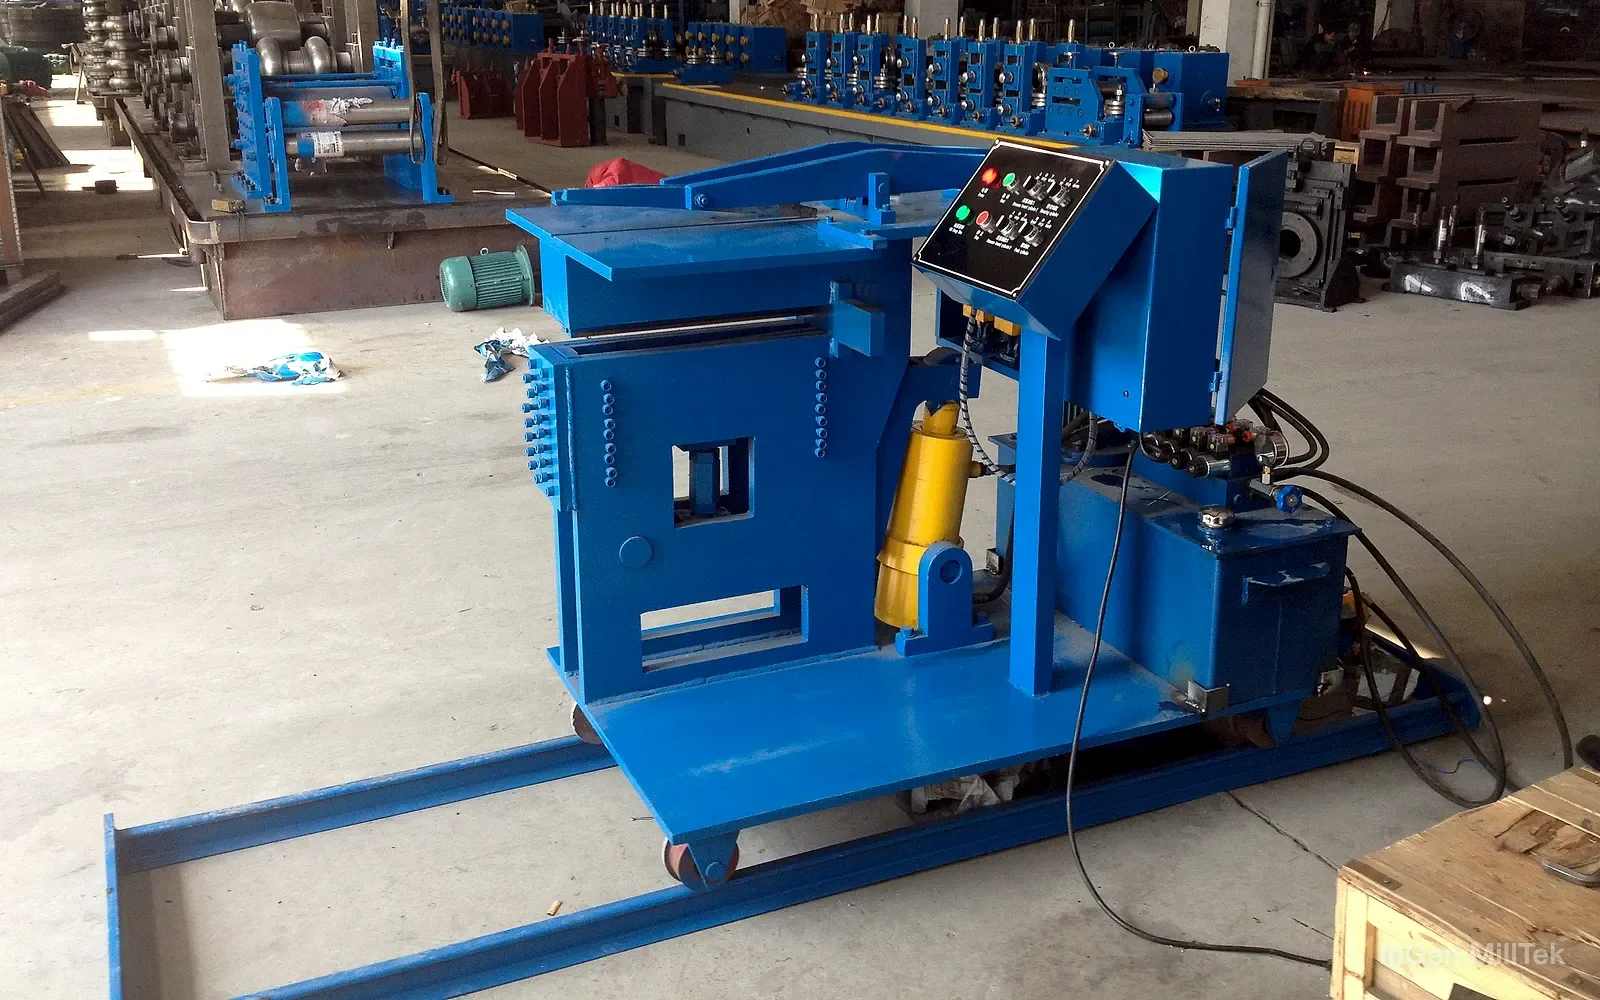
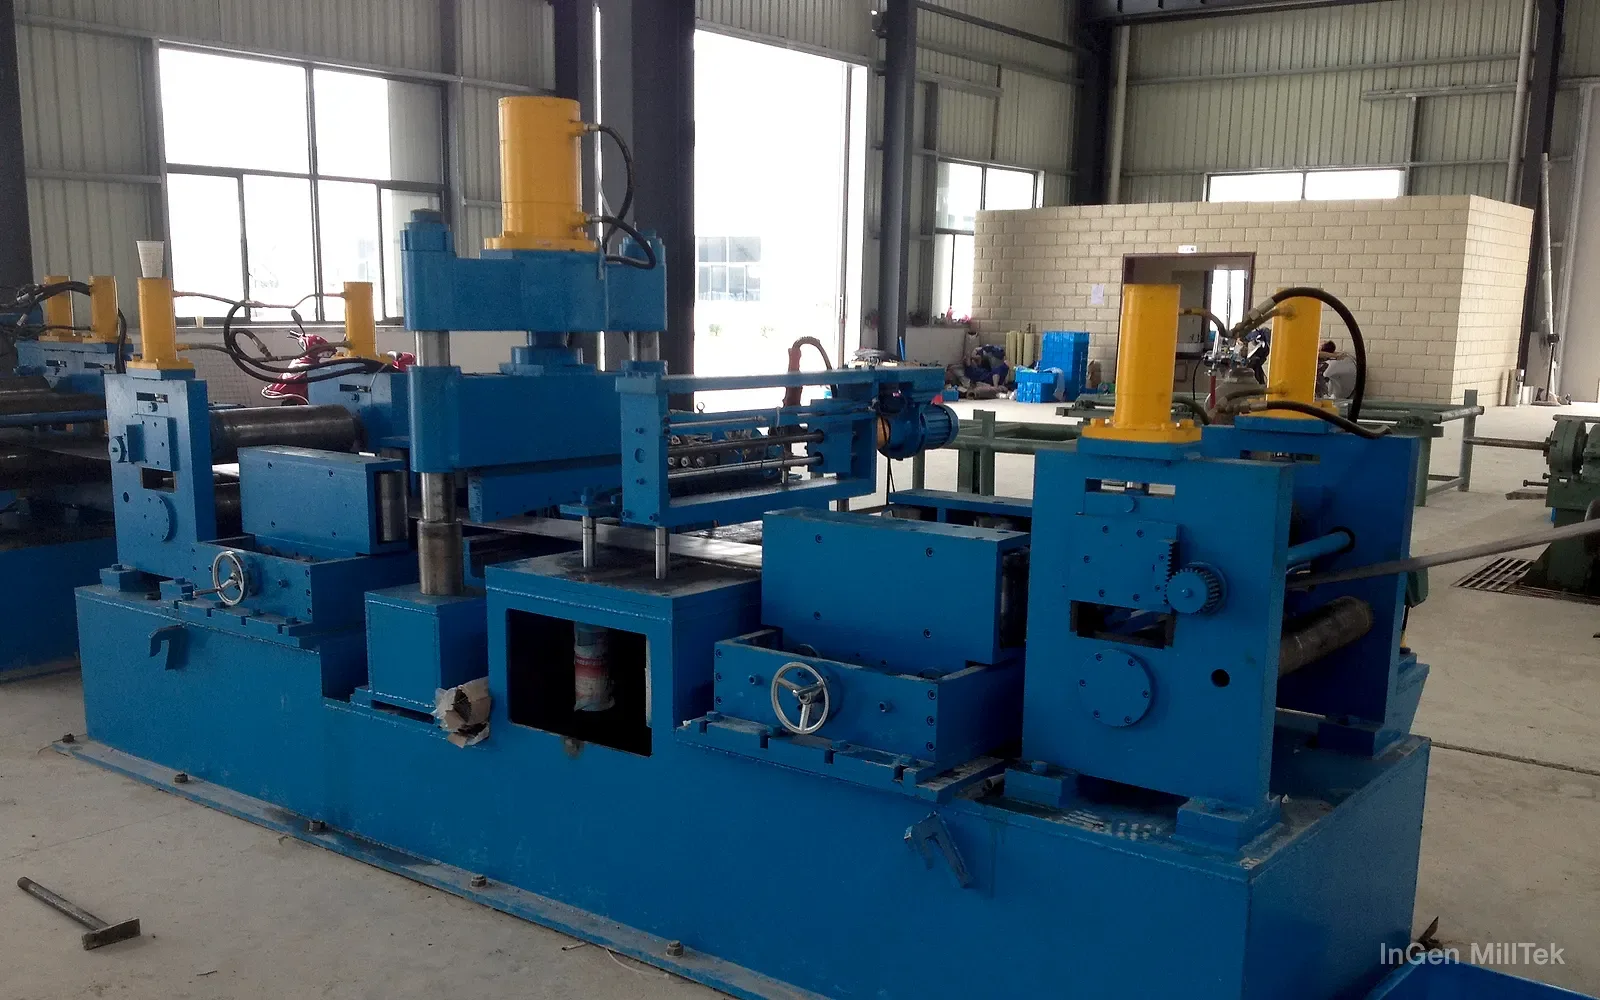
规格需按生产需求确认,欢迎联系沟通。
| 档位与结构 | 适用带宽 mm | 适用带厚 mm |
|---|---|---|
| 一体式手工焊液压剪切,用户自备焊机 | ≤220 | ≤3 |
| ≤260 | ≤4 | |
| ≤320 | ≤4 | |
| ≤450 | ≤4 | |
| ≤520 | ≤4 | |
| ≤620 | ≤4 | |
| 一体式手工焊双柱剪,宽厚料 | ≤400 | ≤6 |
| ≤500 | ≤6 | |
| ≤600 | ≤8 | |
| ≤700 | ≤8 | |
| ≤800 | ≤12 | |
| ≤900 | ≤14 | |
| 一体式手工焊龙门式,辅助对缝,宽厚料 | ≤500 | ≤6 |
| ≤600 | ≤8 | |
| ≤700 | ≤10 | |
| ≤800 | ≤12 | |
| ≤900 | ≤14 | |
| 半自动液压剪切,配走丝焊机 | ≤160 | ≤3 |
| ≤220 | ≤4 | |
| ≤320 | ≤4 | |
| ≤420 | ≤4 | |
| ≤520 | ≤4 | |
| 全自动自动剪切、对缝与焊接 | ≤350 | ≤4 |
| ≤500 | ≤6 | |
| ≤600 | ≤6 | |
| ≤700 | ≤8 | |
| ≤800 | ≤10 | |
| ≤1000 | ≤10 |
三档按焊接方式与自动化程度区分:一体式手工焊为液压剪切、手工(或辅助)对缝、人工焊接;半自动在液压剪切与手工对缝之外配自动走丝焊(电控焊接);全自动为自动剪切、自动对缝、自动焊接。带宽与带厚为各规格的适用上限。
半自动另有龙门式(液压剪切 + 辅助对缝 + 走丝焊接),适用于宽厚料,按项目配置。
来源:公司产品画册(2025 年 4 月版)第 8 页。
以下信息用于设备选型沟通,具体参数与方案需结合实际项目确定。
按您的产品和车间条件沟通适用的型号与配置;设备按项目定制,价格按配置详谈。