ERW 高频直缝焊管
ERW(高频电阻焊)直缝焊管的生产,是把钢带连续冷弯成开口管坯,用高频电流加热两侧边缘,再由挤压辊挤压焊合,不加填充金属。本文按钢带走过的顺序,讲清开卷、整平、剪切对焊、活套储料、成型、高频焊接、冷却定径矫直、锯切下料和后处理各段做什么,以及每一段对整线配置的影响。
阅读全文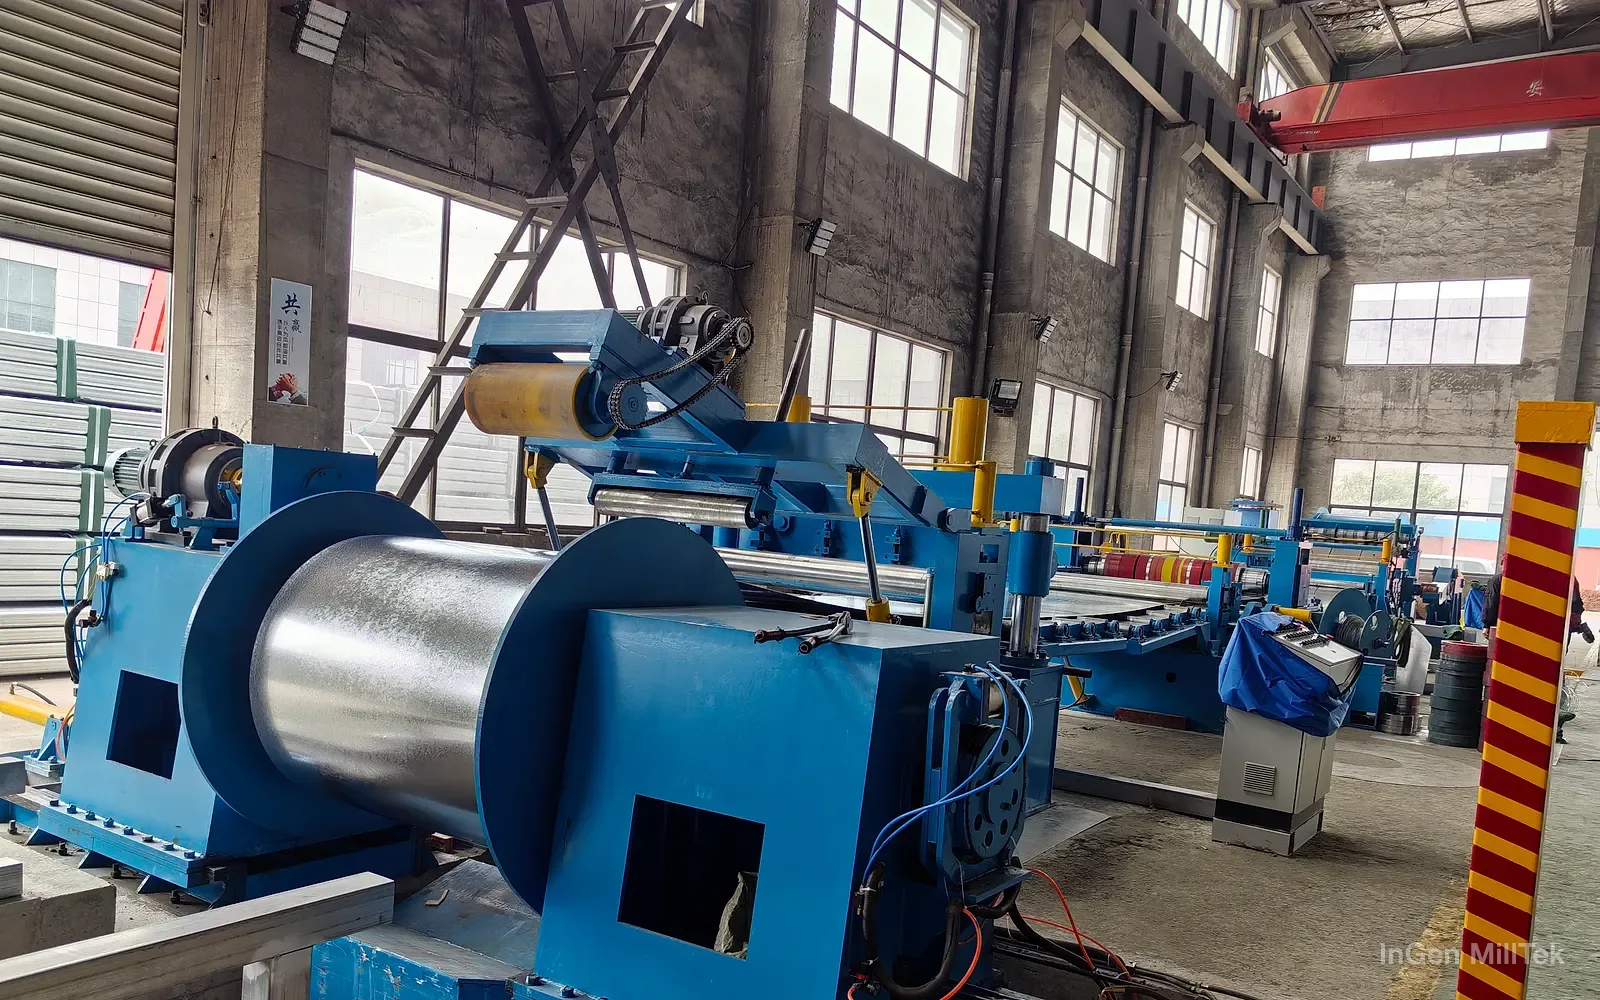
焊管机组需要的带宽应按管型、尺寸、壁厚与成型工艺确认;来料宽卷不符合所需带宽时,需要先分条。纵剪机组由开卷机、引料装置、纵剪机、废边收卷机、张力装置和收卷机组成:开卷机承载并展开钢卷,纵剪机用圆盘剪刀沿纵向把板材切成若干条,张力装置为收卷建立所需张力并与分条、收卷工序配合,收卷机把分好的窄带重新卷成钢卷。
选型主要看来料的宽度和厚度、钢卷重量,以及分条的宽度、条数和边缘要求。部分型号按带厚不同配置不同的速度:薄料可以高速分条,厚料速度降低。各型号的最大带宽、带厚与速度见下方规格表。
自己配纵剪机组还是外购窄带,取决于产量和规格变化的频率:规格多、产量大的焊管厂通常自备纵剪线。沟通时请说明现有钢卷资料、计划的分条方案和车间布局。
分条方案应把材料牌号与厚度、原卷宽度、目标窄带宽度、条数和边料安排放在一起确认。不能只凭最大进料宽度或单一厚度范围,推定所有分条组合都适用。边缘与收卷质量的要求,也应对应后续制管或成型工序。
核对方案时还需明确刀具与隔套配置、成品窄带卷要求、上卸卷方式及维护空间。验收按约定材料和分条组合检查宽度、边缘与收卷状态;速度指标应注明对应工况,而不是脱离材料与分条条件单独比较。
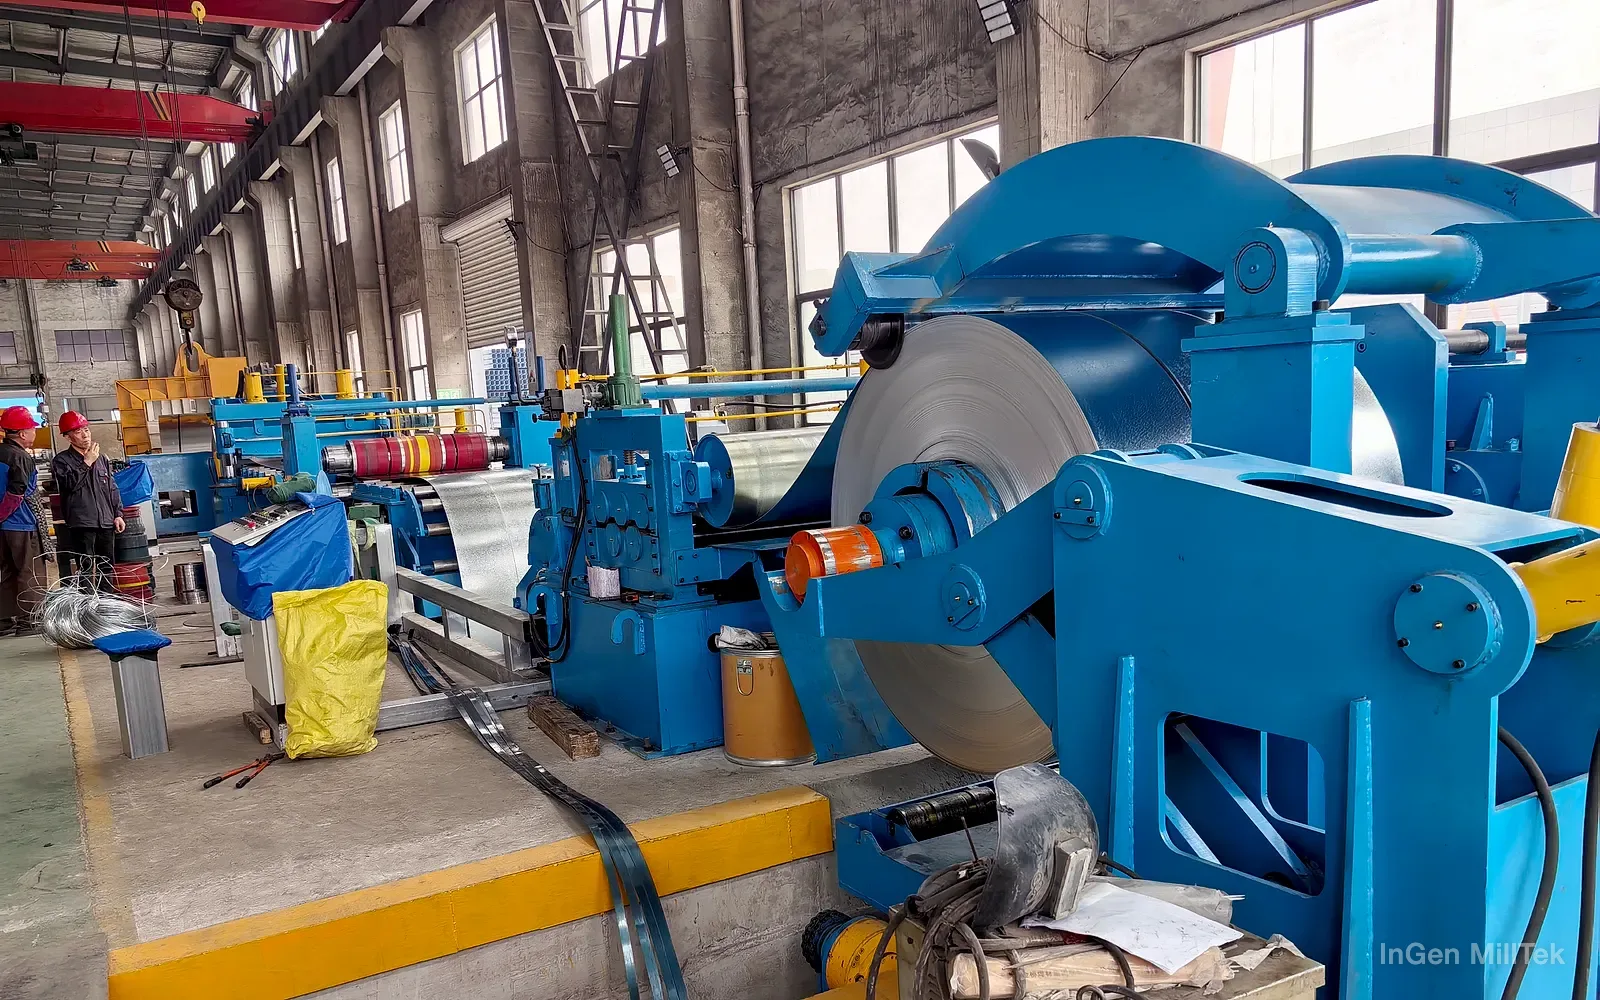
规格需按生产需求确认,欢迎联系沟通。
| 型号 | 最大带宽 mm | 带厚 mm | 速度 m/min |
|---|---|---|---|
| FT250 | 250 | ≤4 | 70 |
| FT800 | 800 | ≤4 | 70 |
| FT1000 | 1000 | ≤4 | 100 |
| FT1000 | 1000 | ≤8 | 30 |
| FT1250 | 1250 | ≤4 | 100 |
| FT1250 | 1250 | ≤8 | 30 |
| FT1600 | 1600 | ≤4 | 80 |
| FT1600 | 1600 | ≤8 | 30 |
同一型号按带厚配置不同速度;钢卷重量与内外径按项目确认。
来源:公司 2023 年产品清单,2026 年 9 月确认沿用。
以下信息用于设备选型沟通,具体参数与方案需结合实际项目确定。
按您的产品和车间条件沟通适用的型号与配置;设备按项目定制,价格按配置详谈。